| Industrie | Aéronautique — Fabrication de moteurs à turbine à gaz |
| Partie | Disque dur à turbine (ensemble de disque à pales) |
| Matériel | Inconel 718 — superalliage de nickel durci par précipitation |
| Dimensions | φ480 × 85 mm (section de pales : 52 pales aérospatiales, hauteur 32 mm chacune) |
| Défi clé | 52 pales aérodynamiques profilées avec une tolérance de profil de ±0,03 mm sur les surfaces inaccessibles à l'outillage standard |
| Délai | Livraison sous 8 semaines sur un ensemble de 6 premiers articles |
| Résultat | Rendement de 100 % au premier passage ; toutes les lames avec une tolérance de profil de ±0,02 mm ; Certification CMM délivrée |
Contexte
Le disque aubagé de turbine est l'un des composants de précision les plus exigeants en matière de propulsion aérospatiale : un assemblage usiné d'une seule pièce intégrant 52 pales aérodynamiques profilées avec un moyeu de disque central. L'Inconel 718 est choisi pour sa résistance exceptionnelle aux hautes températures et à la corrosion, mais sa faible conductivité thermique (environ 1/10 de celle de l'aluminium) rend l'évacuation des copeaux et la gestion de la chaleur des points de défaillance critiques pendant l'usinage. Un important équipementier asiatique de turbines à gaz avait besoin de 6 prototypes de disques aubagés pour un nouveau programme de petits moteurs, avec des tolérances de profil de pale de ±0,03 mm et une finition de surface Ra ≤ 0,8 μm sur les sections du profil aérodynamique.
Défis techniques
Inconel 718 à faible conductivité thermique : la chaleur de coupe se concentre au niveau de la pointe de l'outil, provoquant une usure rapide de l'outil et un durcissement potentiel de la pièce si les paramètres sont incorrects.
52 surfaces de pales profilées : chaque pale nécessite un contourage simultané sur 5 axes avec des angles d'avance et de retard complexes — il n'y a pas deux pales identiques en orientation 3D
Mélange du pied de pale : la transition du profil aérodynamique de la pale à la plate-forme de pied doit maintenir la continuité de la surface et le rayon de congé spécifié - essentiel pour la durée de vie en fatigue
Gestion des contraintes résiduelles : l'Inconel 718 est sujet à une déformation plastique souterraine ; des paramètres de coupe inappropriés introduisent des contraintes résiduelles de traction qui provoquent des fissures de fatigue en service
Accessibilité de la MMT : le profil de la lame est trop étroit pour le palpage par contact ; un balayage optique sans contact était nécessaire pour la vérification de toute la surface
Solution – Tiz3020 + Ingénierie des processus dédiée
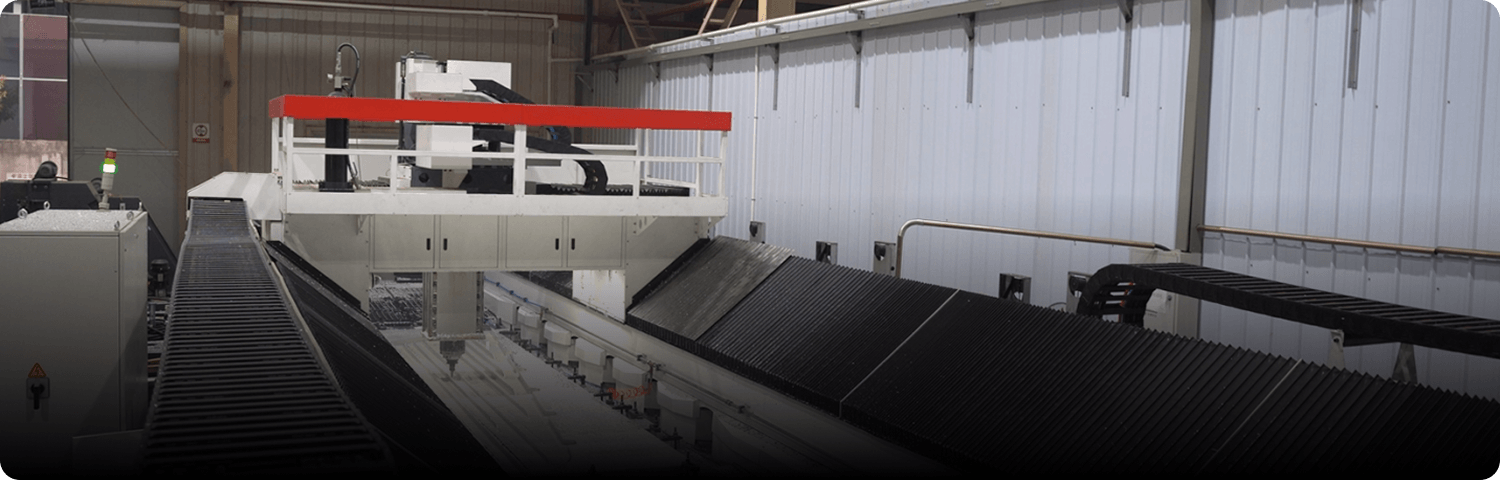
Fuxing Technology a sélectionné la fraiseuse à portique à 5 axes Tiz3020 dédiée au titane pour ce travail : la broche BT50 à haute rigidité de la même machine, la servocommande de précision et le refroidissement à travers la broche à haute pression (sur la Tiz3020) se sont révélés tout aussi efficaces pour l'Inconel. Les principales adaptations étaient les suivantes :
Programmation du contour de la lame : contourage simultané sur 5 axes UG/NX avec angles d'avance/retard et de coupe latérale optimisés pour maintenir une épaisseur de copeau constante sur tout le profil aérodynamique de la lame.
Refroidissement haute pression : flux de 15 MPa à travers la broche dirigé vers l'interface outil-pièce - essentiel pour que l'Inconel évacue la chaleur de la zone de cisaillement
Stratégie d'ébauche en deux étapes : ébauche HSM (enjambement de 40 %, profondeur de 2 mm) suivie de passes de semi-finition avant les coupes de finition finales — réduisant les contraintes résiduelles sans sacrifier le temps de cycle
Sélection d'outillage : fraises en carbure à revêtement CVD (rayon d'angle de 0,5 mm) pour les passes de finition ; outils diamantés pour l'ébauche — kit d'outils de 8 pièces par disque au disque
Vérification optique par MMT : scanner optique ZEISS ATOS 3D pour la cartographie des écarts de profil sur toute la surface – plus de 10 000 points de mesure par profil d'aube
Résultats
Les 6 disques aubagés ont passé avec succès l'inspection CMM avec un rendement de 100 % au premier passage. Tolérance du profil de lame : ±0,018 mm (meilleure que la spécification de ±0,030 mm). Finition de surface : Ra 0,65 μm sur les sections du profil aérodynamique (meilleur que la spécification Ra 0,8 μm). Les 52 pales par disque ont satisfait aux exigences d'intégrité de surface critiques en matière de fatigue. Certification CMM et documentation AS9102 FAI livrées avec chaque pièce. Le client a passé une nouvelle commande pour un lot de production de 50 pièces dans un délai de 4 mois

N'hésitez pas à nous contacter pour toute question. Nous serions heureux de vous aider!
Nous sommes impatients de travailler avec vous.
Contactez-nous

Machine-outil Feiyin
Contactez-nous
Appel commercial: +86 025 8495 0091
Appel commercial: +86 025 8495 0092
E-mail: 13585111064@163.com
WeChat: +86 135 8511 1064
Adresse:
 TR
 DE
 RU
 ES
 EN

